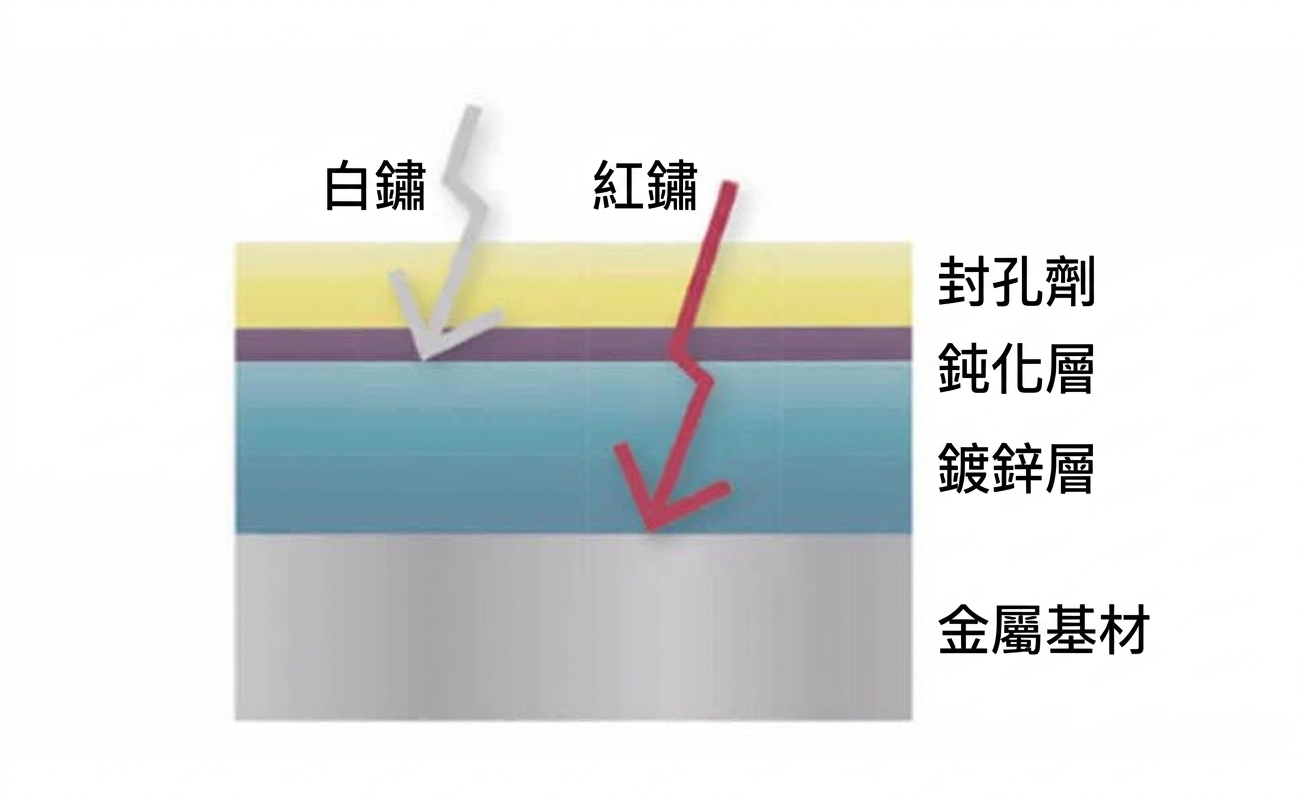
金屬緊固件的防腐蝕能力取決於多層複合鍍層結構。透過鍍鋅層、鈍化層與封孔劑的三重防護,能有效延緩基材(碳鋼)氧化。
電鍍層結構
電鍍層結構 | 膜厚(μm) | 主要功能與防護機制 | 生鏽判定 |
封孔劑 | 0.2~2μm | 最外層的保護,填補微孔隙並提升耐鹽霧性能。 | |
鈍化層 | 0.05~0.8μm | 透過化學反應形成緻密化學薄膜,能有效減緩鋅層的氧化速度。 | |
鍍鋅層 | 7~8μm | 作為犧牲保護層,金屬活性較鐵高,會優先代替螺絲基材進行氧化。 | 白鏽:當環境侵蝕至鍍鋅層時產生,屬於防護層的消耗,未傷及基材。 |
金屬基材 | 螺絲的碳鋼、鐵材本體。 | 紅鏽:鍍鋅層完全耗盡,基材開始氧化生鏽。 |
鍾和團隊的電鍍實務經驗
在鍾和團隊40年的電鍍實務中,發現有幾個地方是電鍍螺絲需要特別留意的。
- 氣泡現象:M3、M4的內六角螺絲,在電鍍容易因空氣包在內六角孔內導致電鍍藥水進不去,產生六角孔內白霧或沒上色的現象,需要特別留意。
- 膜厚控制:電鍍後的緊固件會因為膜厚公差導致無法過環規或牙規,需留意檢驗標準。